

Как рассчитать реальную загрузку рекламного оборудования
При оценке эффективности рекламного производства недостаточно знать только техническую скорость принтера, плоттера или другого оборудования. Намного важнее понимать, сколько времени оборудование действительно работает в течение смены и сколько времени теряется на подготовку, обслуживание и простои.
Реальная загрузка рекламного оборудования помогает оценить эффективность производства, выявить причины простоев и понять, нужно ли увеличивать парк оборудования или сначала оптимизировать существующие процессы.
Что такое реальная загрузка оборудования
Реальная загрузка оборудования — это доля времени, в течение которого оборудование фактически выполняет производственную работу, по отношению к доступному рабочему времени.
Например, широкоформатный принтер может находиться на производстве 8 часов в течение смены, но это не означает, что все 8 часов он печатает.
Часть времени может уходить на:
-
подготовку оборудования;
-
загрузку материала;
-
настройку задания;
-
замену расходных материалов;
-
очистку и техническое обслуживание;
-
ожидание оператора;
-
устранение ошибок;
-
отсутствие подходящего заказа;
-
другие производственные простои.
Поэтому для объективной оценки необходимо учитывать не номинальную скорость оборудования, а фактическое время его работы.
Как рассчитать загрузку рекламного оборудования
Для расчёта используется простая формула:
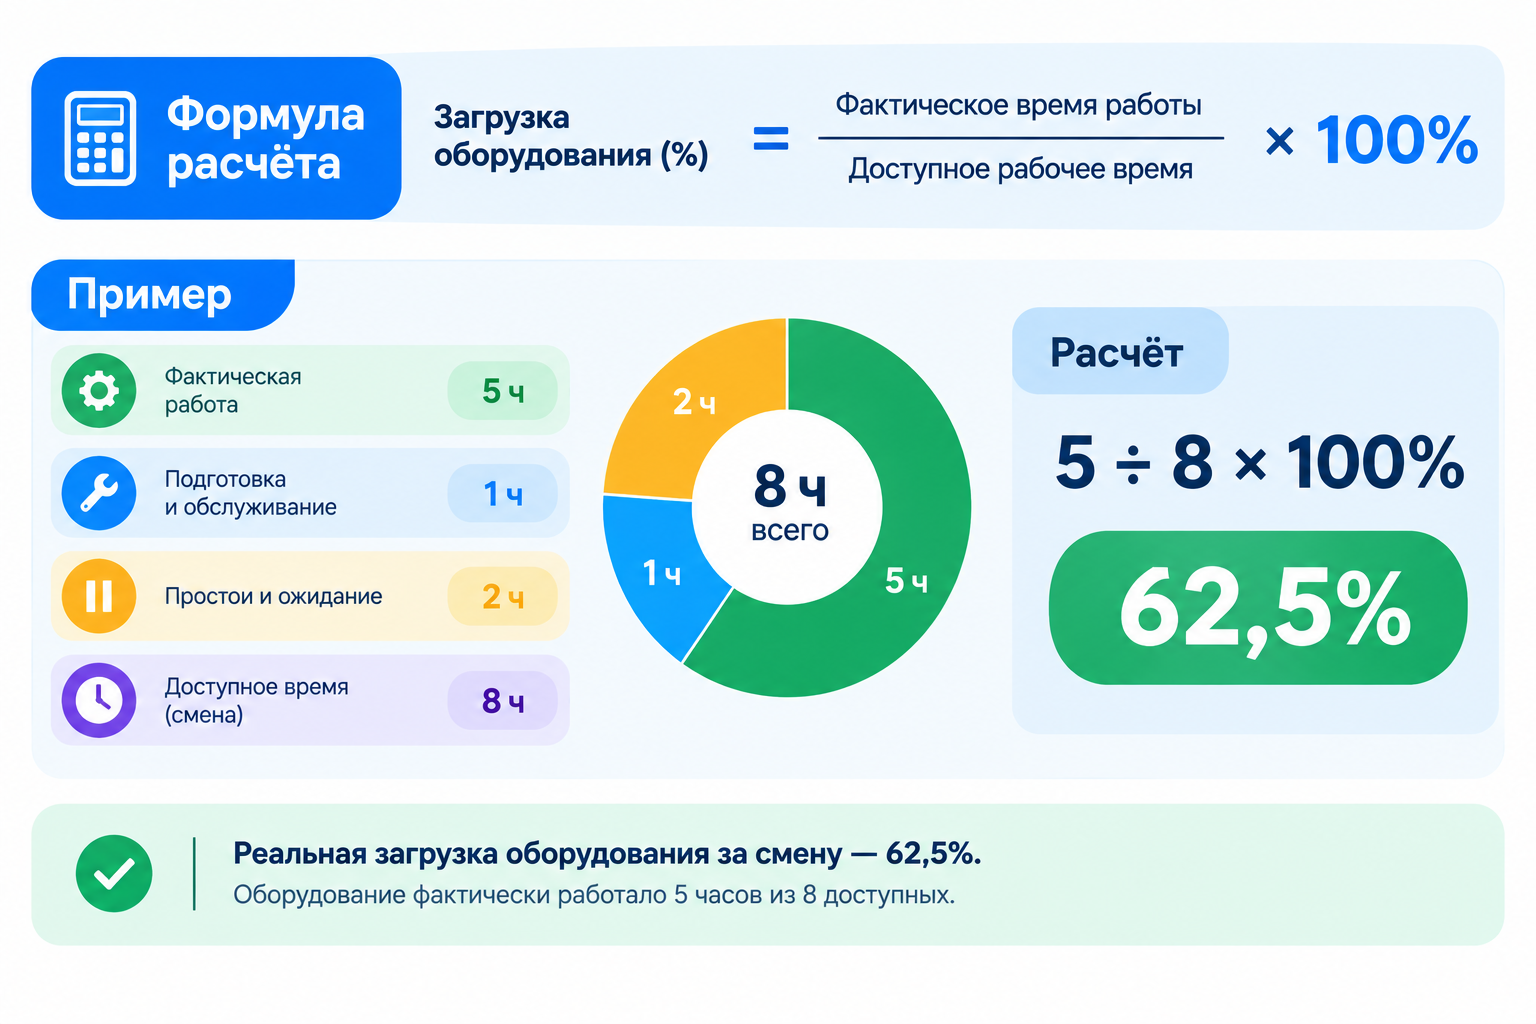
Загрузка оборудования (%) = фактическое время работы ÷ доступное рабочее время × 100%
Рассмотрим пример.
Допустим:
-
продолжительность смены — 8 часов;
-
подготовка и обслуживание — 1 час;
-
фактическая работа оборудования — 5 часов;
-
остальные 2 часа — простои и ожидание.
Расчёт:
5 ÷ 8 × 100% = 62,5%
Таким образом, реальная загрузка оборудования за смену составляет 62,5%.
Это означает, что оборудование фактически выполняло производственную работу в течение 5 часов из 8 доступных.
Почему важно считать фактическую загрузку
Технические характеристики оборудования позволяют понять его потенциальные возможности. Однако в реальном производстве результат зависит не только от скорости печати или обработки материала.
Например, принтер может иметь высокую паспортную скорость, но при небольшом количестве заказов, частых перенастройках и длительной подготовке фактическая производительность будет значительно ниже.
Поэтому показатель загрузки помогает ответить на несколько практических вопросов:
-
насколько эффективно используется оборудование;
-
сколько времени оборудование реально работает;
-
сколько времени теряется на простоях;
-
хватает ли текущего оборудования для объёма заказов;
-
требуется ли дополнительный станок или принтер;
-
какие этапы производства необходимо оптимизировать.
Что учитывать при расчёте загрузки
Чтобы расчёт был объективным, желательно вести учёт времени по основным этапам производственного процесса.
1. Подготовка оборудования
Сюда относится время, необходимое для запуска оборудования перед выполнением заказа:
-
включение и проверка оборудования;
-
подготовка рабочего места;
-
загрузка материала;
-
установка необходимых параметров;
-
подготовка программного задания.
2. Настройка
Для разных заказов могут потребоваться различные режимы работы.
Например, оператору необходимо изменить параметры печати, заменить материал или выполнить дополнительную настройку оборудования.
Если такие операции повторяются несколько раз за смену, их суммарное время может существенно влиять на загрузку.
3. Фактическая работа
Это время, когда оборудование непосредственно выполняет производственную операцию.
Для печатного оборудования это может быть непосредственно процесс печати.
Для режущего оборудования — раскрой материала.
Для УФ-принтера — нанесение изображения на заготовку.
Для лазерного оборудования — выполнение операции резки или маркировки.
Именно этот показатель используется в формуле реальной загрузки.
4. Техническое обслуживание
Периодическое обслуживание необходимо для стабильной работы оборудования, но оно также занимает часть рабочего времени.
В зависимости от типа оборудования сюда могут входить:
-
очистка;
-
профилактические операции;
-
замена расходных элементов;
-
проверка рабочих узлов;
-
промывка;
-
настройка.
5. Простои
Простой — это время, когда оборудование доступно для работы, но фактически не выполняет производственную задачу.
Причины могут быть разными, поэтому их желательно фиксировать отдельно.
Основные причины простоев оборудования
Одним из наиболее полезных показателей является не только общий простой, но и его причина.
Ожидание материала
Оборудование готово к работе, но необходимый материал отсутствует или ещё не подготовлен.
Для рекламного производства это особенно важно при работе с рулонными и листовыми материалами.
Подготовка нового заказа
Частая смена небольших заказов может приводить к увеличению времени на настройку.
Чем чаще оператор меняет материалы, параметры и задания, тем больше времени оборудование не занимается непосредственно производством.
Технические неисправности
Поломки и ошибки оборудования могут привести к незапланированному простою.
Регулярное обслуживание и своевременная диагностика позволяют снизить риск длительных остановок.
Ожидание оператора
Оборудование может быть исправно и готово к работе, но оператор занят другим процессом.
Такая ситуация особенно часто возникает, когда один специалист обслуживает несколько единиц оборудования.
Недостаток заказов
Если производственная мощность значительно выше текущего объёма заказов, оборудование может простаивать даже при полной технической исправности.
В этом случае проблема связана уже не с производительностью оборудования, а с загрузкой производства заказами.
Как повысить загрузку рекламного оборудования
Увеличение загрузки не всегда означает необходимость покупки нового оборудования. Во многих случаях сначала можно оптимизировать существующее производство.
Планируйте производство заранее
Объединяйте заказы с похожими параметрами, материалами и настройками.
Это позволяет сократить количество перенастроек и уменьшить потери рабочего времени.
Контролируйте простои
Фиксируйте не только количество часов работы, но и причины простоев.
Например:
Такой простой учёт помогает понять, где именно теряется рабочее время.
Сокращайте время перенастройки
Если оборудование используется для большого количества небольших заказов, стоит обратить внимание на организацию очереди производства.
Грамотное планирование позволяет выполнять несколько похожих заданий последовательно и реже менять настройки.
Следите за техническим состоянием
Неисправности и нестабильная работа оборудования напрямую влияют на фактическую производительность.
Регулярная диагностика, обслуживание и своевременная замена расходных элементов помогают уменьшить незапланированные остановки.
Анализируйте загрузку регулярно
Не стоит оценивать эффективность производства только по одному рабочему дню.
Лучше сравнивать показатели за неделю или месяц.
Например:
| Период | Фактическая работа | Доступное время | Загрузка |
|---|---|---|---|
| Неделя 1 | 24 ч | 40 ч | 60% |
| Неделя 2 | 27 ч | 40 ч | 67,5% |
| Неделя 3 | 30 ч | 40 ч | 75% |
| Неделя 4 | 28 ч | 40 ч | 70% |
Такой анализ позволяет увидеть динамику и понять, действительно ли производство становится эффективнее.
Загрузка оборудования и производительность — не одно и то же
Важно не путать два показателя.
Загрузка оборудования показывает, какую долю доступного времени оборудование фактически работает.
Производительность показывает, какой объём продукции производится за определённое время.
Например, два принтера могут иметь одинаковую загрузку 70%, но выпускать разный объём продукции из-за различий в скорости печати, разрешении, количестве проходов и других параметрах.
Поэтому при выборе оборудования необходимо учитывать сразу несколько показателей:
-
производительность;
-
фактическую загрузку;
-
количество заказов;
-
время перенастройки;
-
стоимость эксплуатации;
-
расход материалов;
-
требования к качеству;
-
техническое обслуживание.
Когда стоит покупать дополнительное оборудование
Если загрузка оборудования стабильно высокая, а производство регулярно сталкивается с очередью заказов, можно рассматривать увеличение производственных мощностей.
Однако перед покупкой нового оборудования стоит проанализировать:
-
сколько часов оборудование реально работает;
-
сколько времени занимают простои;
-
по каким причинам происходят остановки;
-
сколько времени занимает подготовка заказов;
-
какой объём продукции производится за смену;
-
какой объём заказов невозможно выполнить в текущие сроки.
Если значительная часть времени теряется из-за организации производства, покупка нового оборудования может не решить основную проблему.
Сначала стоит оптимизировать рабочие процессы, а затем оценивать необходимость расширения оборудования.
Пример расчёта для рекламного производства
Рассмотрим условное производство с одной 8-часовой сменой.
За день:
-
8 часов — доступное рабочее время;
-
1 час — подготовка и обслуживание;
-
5 часов — фактическая работа;
-
2 часа — простои.
Расчёт:
Загрузка = 5 ÷ 8 × 100% = 62,5%
Теперь предположим, что после оптимизации производственного процесса удалось сократить простои на 1 час.
Фактическая работа увеличилась с 5 до 6 часов.
Загрузка = 6 ÷ 8 × 100% = 75%
Получается, что без покупки нового оборудования производство смогло увеличить фактическое использование существующего оборудования.
Именно поэтому расчёт загрузки полезен не только для анализа, но и для принятия управленческих решений.
Как вести учёт загрузки оборудования
Для небольшого производства достаточно простой таблицы.
Каждый день можно фиксировать:
-
дату;
-
оборудование;
-
время начала работы;
-
время окончания;
-
фактическое время печати или обработки;
-
время подготовки;
-
техническое обслуживание;
-
простой;
-
причину простоя;
-
количество выполненных заказов.
Через несколько недель накопится статистика, на основании которой можно определить основные потери рабочего времени.
Для крупного производства такой учёт можно автоматизировать с помощью производственных систем и программного мониторинга оборудования.
Какой показатель загрузки считать эффективным
Универсального значения, которое одинаково подходит для любого оборудования и производства, нет.
Загрузка зависит от:
-
типа оборудования;
-
количества заказов;
-
продолжительности смены;
-
ассортимента продукции;
-
количества перенастроек;
-
технологии производства;
-
организации работы операторов;
-
требований к качеству;
-
необходимости технического обслуживания.
Поэтому правильнее сравнивать показатели собственного производства в динамике и искать причины изменения загрузки.
Например, рост загрузки с 60% до 70% может быть результатом оптимизации производства. Но если одновременно увеличилось количество брака или нарушаются сроки обслуживания оборудования, одного показателя загрузки недостаточно для оценки эффективности.
Вывод
Реальная загрузка рекламного оборудования показывает, насколько эффективно используется доступное рабочее время.
Простая формула:
Загрузка (%) = фактическое время работы ÷ доступное рабочее время × 100%
Регулярный учёт помогает определить причины простоев, оптимизировать производство и принимать более обоснованные решения при модернизации оборудования.
Перед покупкой нового принтера, плоттера, УФ-принтера, лазерного или другого оборудования полезно сначала проанализировать текущую загрузку. Это позволяет понять, действительно ли производству не хватает мощности или значительная часть потенциала существующего оборудования пока не используется.
Компания Ultra-S поставляет оборудование и расходные материалы для рекламного производства, включая широкоформатные, УФ- и другие виды печатного оборудования, режущие плоттеры, лазерное и фрезерное оборудование, ламинаторы и расходные материалы.
Если вы планируете расширить производство или подобрать оборудование под определённый объём заказов, при расчёте важно учитывать не только паспортную производительность, но и реальную производственную нагрузку.
Часто задаваемые вопросы
Что такое реальная загрузка оборудования?
Реальная загрузка — это доля времени, в течение которого оборудование фактически выполняет производственную работу, относительно доступного рабочего времени.
Как рассчитать загрузку принтера?
Используйте формулу: фактическое время работы разделить на доступное рабочее время и умножить на 100%.
Например: 5 часов ÷ 8 часов × 100% = 62,5%.
Нужно ли учитывать время обслуживания?
Да. Подготовка, обслуживание, настройка и другие операции необходимо учитывать отдельно, чтобы получить объективную картину использования оборудования.
Как учитывать простои оборудования?
Лучше фиксировать не только продолжительность простоя, но и его причину: отсутствие материала, техническая неисправность, ожидание оператора, настройка, отсутствие заказов и другие факторы.
Как увеличить загрузку рекламного оборудования?
Начните с анализа простоев и времени подготовки заказов. Оптимизация очередности заданий, сокращение перенастроек, планирование материалов и регулярное обслуживание оборудования могут повысить фактическую загрузку.
Когда необходимо покупать дополнительное оборудование?
Если оборудование стабильно загружено, заказы накапливаются, а оптимизация производственных процессов уже не позволяет увеличить пропускную способность, можно рассматривать расширение производственных мощностей.


